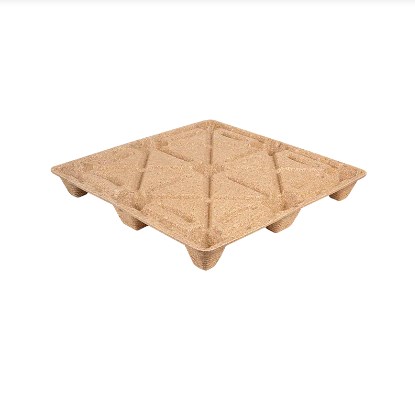
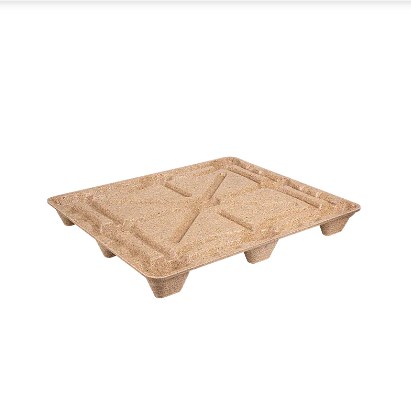
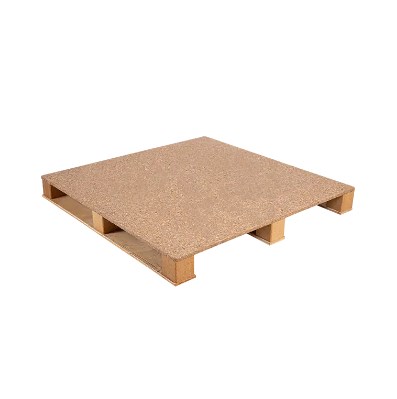
Kalıplanmış ahşap paletler olarak da bilinir preslenmiş ahşap paletler, preslenmiş ahşap paletler veya sıkıştırılmış ahşap paletler Hazırlanan ahşap parçacıklarının veya liflerinin bir bağlayıcı madde ile birleştirilip karışımın ısıtılmış bir kalıp içerisinde basınç altında oluşturulmasıyla üretilir.
Geleneksel çivili ahşap paletlerin aksine, palet platformu, destek kirişleri, ayaklar ve çatal girişi geometrisi tek bir entegre yapı olarak oluşturulabilir. Bu üretim yaklaşımı, gevşek bileşenlerin azaltılmasını, palet geometrisinin kontrol edilmesini, iç içe geçebilen tasarımlar oluşturulmasını ve talaş, talaş, geri dönüştürülmüş ahşap elyafı ve diğer uygun ahşap işleme artıklarının kullanılmasını mümkün kılar.
Ancak palet alıcıları ve üreticileri için, kalıplanmış ahşap paletin başarılı bir şekilde şekillendirilmesi, baskı basıncını arttırmaktan çok daha fazlasına bağlıdır. Hammadde nemi, parçacık dağılımı, bağlayıcı kimyası, kalıp sıcaklığı, şarj ağırlığı, kalıp geometrisi, kürleme süresi ve soğutmanın tümü birbiriyle etkileşim halindedir.
Bu kılavuz, lojistik ve ihracat uygulamaları için kalıplanmış ahşap paletlerin tasarlanması ve üretilmesiyle ilgili önemli mühendislik hususlarını açıklamaktadır.

1. Kalıplanmış Ahşap Palet Üretim Süreci ve Kritik Şekillendirme Parametreleri
Tipik bir kalıplanmış palet hattı kontrollü bir sırayı takip eder:
Hammadde Hazırlama → Kırma ve Eleme → Kurutma ve Nemlendirme → Yapıştırıcı Karıştırma → Şarj Tartım → Kalıp Dolum → Sıcak Presleme → Kürleme → Kalıptan Çıkarma → Soğutma → Muayene
Hammadde Hazırlama
Ağaç talaşı, talaş, talaş ve geri dönüştürülmüş ahşabın normalde kalıplamadan önce makul ölçüde tutarlı bir parçacık dağılımına göre işlenmesi gerekir.
Aşırı büyük parçalar, boşluğun eşit şekilde doldurulmasını engelleyebilir, aşırı miktarda ince taneler ise bağlayıcı talebini artırabilir ve sıcak presleme sırasında geçirgenliği azaltabilir.
Nem kontrolü özellikle önemlidir. Yayınlanmış kalıplanmış ahşap süreçlerinde genellikle yaklaşık %10'un altındaki nem oranı kullanılan malzeme kullanılır, ancak bazı bağlayıcı sistemler ve üretim yolları farklı seviyelerde çalışır. Bu nedenle optimum değer başka bir üretim hattından kopyalanmak yerine denemeler yoluyla belirlenmelidir.
Tipik Geliştirme Pencereleri
Aşağıdaki değerler şu şekilde ele alınmalıdır: Evrensel spesifikasyonlar değil, süreç geliştirme için başlangıç noktaları .
| Hammadde Durumu | Başlangıç Nem Aralığı | Kalıp Sıcaklığı | Etkili Şekillendirme Basıncı | Tipik Geliştirme Döngüsü |
| İnce talaş / ağaç lifi | %5–10 | 150–200°C | 2–5 MPa | 2–6 dakika |
| Karışık geri dönüştürülmüş ahşap parçacıkları | %6–10 | 160–210°C | 2,5–5 MPa | 3–8 dakika |
| Daha iri pullar/iplikler | Bağlayıcıya bağımlı | 150–220°C | 2–5 MPa | 3–10 dakika |
Tarihsel kalıplanmış ahşap süreçleri, kalıplama sıcaklıklarını yaklaşık 150–220°C , yaklaşık basınçlar 20–80 kg/cm² ve kalıplama süreleri saniyelerden birkaç dakikaya kadar değişir. Diğer kalıplanmış ahşap şeritli sistemler kabaca kullanır 300–700 psi yaklaşık olarak presleme döngüleri ile 2–10 dakika Kalınlığa, yoğunluğa, neme ve bağlayıcı kimyasına bağlı olarak.
Önemli nokta şu ki Ağaç türü tek başına baskı ayarlarını belirlememelidir . Parçacık boyutu, kütle yoğunluğu, bağlayıcı, palet kalınlığı, kaburga derinliği, kalıp tasarımı ve yük dağılımı genellikle aynı derecede önemlidir.
Önerilen Üretim Takibi
Yeni bir hat için faydalı QC kontrol noktaları şunları içerir:
- Hammadde nemi: gelen her partide ve üretim sırasında en az saatte bir
- Bağlayıcı dozajı: her formülasyon partisi
- Şarj ağırlığı: Her vardiyada ilk parçalar ve periyodik kontroller
- Kalıp sıcaklığı: sürekli kaydedilen
- Basın basıncı ve bekleme süresi: PLC veri kaydının mevcut olduğu her döngü için kaydedilir
- Kritik boyutlar: ilk makale artı planlanmış süreç içi numune alma
- Palet ağırlığı: şarj değişimini belirlemek için periyodik SPC örneklemesi
- Yıkıcı yük testleri: onaylanmış üretim doğrulama planına göre
Proses optimizasyonu, kabul edilebilir üretim penceresini tanımlamak için gerçek boyut, yoğunluk, nem ve yük testi sonuçlarını kullanmalıdır.
2. Yuvalanabilir Kalıplanmış Ahşap Paletler için Kalıp Tasarımı ve Kalıplama
Kalıp, palet görünümünden çok daha fazlasını belirler. Kontrol eder malzeme akışı, yapısal sertlik, yerleştirme verimliliği, çatal erişilebilirliği, yerel yoğunluk ve kalıptan çıkarma güvenilirliği .
Önemli tasarım öğeleri şunları içerir:
Taslak Açıları
Dikey duvarlar ve derin palet ayakları, kalıptan temiz bir şekilde çıkmak için yeterli çekiş gerektirir. Bir ön tasarım başlayabilir 1–3 derece , daha derin yuvalama özellikleri veya yapışmaya duyarlı yüzeyler için ilave taslak dikkate alınır.
Kaburgalar ve Takviye
Paletin tamamını basitçe kalınlaştırmak yerine, takviye şu noktalara yoğunlaşmalıdır:
- çatal giriş bölgeleri;
- palet ayakları;
- güverte geçişleri;
- yüksek bükülme momentli bölgeler;
- Güverte ve destekler arasındaki yük aktarım yolları.
Yumuşak geçişler ve cömert iç yarıçaplar, gerilim konsantrasyonlarının azaltılmasına ve malzeme akışının iyileştirilmesine yardımcı olur.
Yuvalama Geometrisi
Yuvalanabilir paletler için mühendisler şunları kontrol etmelidir:
üst güverte açıklığı bacak konik yuvalama derinliği ayırma açıklığı istiflenmiş palet yüksekliği
Çok sıkı bir şekilde yuvalanan bir paletin depolamadan sonra ayrılması zor olabilir, aşırı boşluk ise taşıma hacminin boşa harcanmasına neden olur.
Havalandırma ve Malzeme Akışı
Derin boşluklar buharı hapsedebilir veya malzemenin köşelere ulaşmasını engelleyebilir. Bu nedenle kalıp havalandırma, besleme dağıtımı ve yerel yükleme yerleştirme, üretim kalıpları tamamlanmadan önce değerlendirilmelidir.
Yararlı mühendislik dosyaları genellikle şunları içerir:
- ADIM
- IGES
- Parasolid
- 2D profiller ve inceleme çizimleri için DXF
Tam üretim kalıbını üretmeden önce üreticiler şunları kullanabilir: 3D baskılı geometri modelleri, işlenmiş prototip kesici uçlar veya alüminyum geliştirme araçları Palet boyutlarını, çatal açıklıklarını, yerleştirmeyi ve paket uyumunu doğrulamak için.
Temel bir kalıp tasarımı incelemesi şunları sormalıdır:
- Palet, kaburgalara veya ayaklara zarar vermeden serbest bırakılabilir mi?
- Yük her derin boşluğa ulaşabiliyor mu?
- Kritik alanlar gereksiz malzeme olmadan yeterince kalın mı?
- Aşınmış alanlar kesici uçlar kullanılarak değiştirilebilir mi?
- Isıtma bölgeleri dengeli mi?
- Havalandırma delikleri ve kalıp yüzeyleri kolaylıkla temizlenebilir mi?
- Kritik boyutlar tekrarlanabilir ölçüm cihazları kullanılarak ölçülebilir mi?
3. Ahşap Hammaddeleri, Yapıştırıcılar ve ABD Uyumluluğuyla İlgili Hususlar
Hammadde maliyeti, kalıplanmış palet üretiminin çekici yanlarından biridir çünkü uygun prosesler kullanılabilir. talaş, talaş, geri kazanılmış ahşap parçacıkları ve diğer temiz ahşap işleme kalıntıları .
Ancak geri dönüştürülmüş hammaddelerin kontrol edilmesi gerekir.
Metal parçalar, plastikler, boya, aşırı ağaç kabuğu, toprak veya kimyasal olarak kirlenmiş atıklar kalıplamayı engelleyebilir ve uyumluluk veya kalite sorunları yaratabilir.
Bağlayıcı Seçimi
Mühendislik ahşap uygulamalarındaki yaygın bağlayıcı aileleri fenolik sistemleri ve MDI gibi izosiyanat bazlı bağlayıcıları içerir.
| Ciltleyicinin Dikkate Alınması | Fenolik Tip Bağlayıcı | MDI Tipi Bağlayıcı |
| Nem direnci | iyi | Çok iyi |
| Yapısal yapıştırma | iyi | Yüksek |
| Tedavi koşulları | Isıya bağlı | Yüksekly formulation dependent |
| Formaldehit katkısı | Değerlendirilmeli | İzosiyanatın kendisinden ilave formaldehit yok |
| İşleme hassasiyeti | Orta | Dikkatli nem ve kullanım kontrolü gerektirir |
| Maliyet | Çoğunlukla rekabetçi | Çoğunlukla daha yüksek |
Doğru formülasyon, mekanik mukavemeti, nem direncini, işlem süresini, emisyon gerekliliklerini, geri dönüştürülebilirliği ve maliyeti dengelemelidir.
TSCA Başlık VI ve CARB
Yaygın olarak yapılan bir hata, her kalıplanmış ahşap paletin otomatik olarak TSCA Başlık VI .
EPA, aşağıdakiler de dahil olmak üzere kompozit ahşap ürün kategorilerini özel olarak düzenlemektedir: parke kontrplak, orta yoğunlukta sunta ve sunta düzenlemeye tabi ürünleri içeren geçerli nihai ürünlerle birlikte. Bu nedenle kalıplanmış bir palet üreticisi, otomatik olarak tüm kalıplanmış paletlerin TSCA Başlık VI sertifikası gerektirdiğini iddia etmek yerine, kendi özel malzeme yapısının düzenleyici tanımlara uyup uymadığını belirlemelidir.
ABD projeleri için satın alma ve uyumluluk ekipleri şunları incelemelidir:
- hammadde sınıflandırması;
- bağlayıcı kimyası;
- tedarikçi SDS'si ve teknik belgeleri;
- geçerli formaldehit gereklilikleri;
- geri dönüştürülmüş içerik belgeleri;
- Alıcı tarafından belirtildiğinde FSC veya SFI kaynak sağlama gereksinimleri.
ISPM 15 ve İşlenmiş Ahşap
ISPM 15 öncelikle bitki sağlığı risklerini ele almaktadır. ham ahşap ambalaj malzemesi Uluslararası ticarette kullanılır.
IPPC standardı, zararlı riskinden etkili bir şekilde arındırılmış bir şekilde işlenmiş ahşaptan üretilen ahşap ambalajları kapsamamaktadır; tipik bir örnek olarak kontrplak verilmektedir.
Bu işlenmiş ahşap prensibi, uygun şekilde üretilmiş kalıplanmış veya preslenmiş ahşap paletler için önemli bir avantaj olabilir. Ancak ihracatçılar, yalnızca bir pazarlama açıklamasına güvenmek yerine, belirli paletin sınıflandırmasını ve hedef ülkenin gereksinimlerini doğrulamalıdır.
4. Kırpma, Boyutsal Toleranslar ve Palet Performans Testi
Kalıptan çıkarma ve soğutmanın ardından paletlerde kenar düzeltme, çapak giderme, delme, tanımlama işaretlemesi, zımparalama veya diğer bitirme işlemleri gerekebilir.
Tekrarlı üretim için CNC kesim tutarlılık sağlayabilir:
- palet uzunluğu ve genişliği;
- çatal açıklıkları;
- köşe geometrisi;
- konum bulma özellikleri;
- özel kesimler.
Paletin tamamına gereksiz derecede sıkı işleme toleransları uygulamak yerine, çizim şunları tanımlamalıdır: kritik-işlevsel boyutlar .
Örneğin, bir geliştirme çizimi yaklaşık olarak hedefleyebilir Seçilen kontrollü boyutlarda ±1–2 mm ve daha büyük genel boyutlarda ±2–3 mm ancak gerçek toleransların kalıp kapasitesi çalışmaları ve üretim verileriyle doğrulanması gerekir.
Palet Performans Doğrulaması
Önemli testler şunları içerebilir:
- statik sıkıştırma;
- güverte bükme;
- dinamik kullanım;
- forklift kullanımı;
- darbe veya düşme direnci;
- istifleme stabilitesi;
- paletin raf kullanımına yönelik olduğu raf simülasyonu;
- nem koşullandırma testleri.
mevcut ISO 8611-1:2025 Nominal yük testi, maksimum çalışma yükü testi ve dayanıklılık karşılaştırması dahil olmak üzere yeni düz paletlerin değerlendirilmesine yönelik yöntemleri belirtir. ISO 8611-2:2025 performans gereksinimlerini ve test seçimini ele alır.
ABD uygulamaları için, ASTM D1185-98a(2025) masif ahşap ve ahşap kompozitler dahil malzemelerden üretilen paletler için statik sıkıştırma, bükme ve dinamik test yöntemleri sağlar. ASTM ayrıca amaçlanan dağıtım ortamındaki performansı doğrulamak için saha testlerini de önerir.
Ortak kullanan müşteriler için 48 × 40 ABD palet ayak izinde uyumluluk ayrıca müşterinin forkliftlerine, transpaletlerine, konveyörlerine, raflarına, streç sarma sistemlerine ve depo otomasyonuna göre de kontrol edilmelidir.
5. Kalıplı Palet Üretiminin Ölçeklendirilmesi: Maliyet, Üretim ve Sorun Giderme
Başarılı bir prototip otomatik olarak ekonomik bir üretim hattı üretmez.
Pilot üretimden çoklu vardiyaya geçiş yaparken üreticiler şunları izlemelidir:
çevrim süresi, çalışma süresi, kalıp kullanılabilirliği, değiştirme süresi, kurutucu kapasitesi, yapıştırıcı karıştırma kapasitesi, işçilik, hurda oranı ve soğutma süresi.
Basit bir birim maliyet modeli şu şekilde yazılabilir:
Birim Maliyet = Ahşap Hammadde Bağlayıcı Enerji İşçilik Bakım Hurda Kalıp Amortismanı Ekipman Amortismanı
Kalıp yatırımı için:
Palet Başına Kalıp Maliyeti = Toplam Kalıp Yatırımı ÷ Beklenen Ömür Boyu Üretim
Bu nedenle bir üretim modeli şunları içermelidir:
| Maliyet / Production Variable | Giriş |
| Döngü süresine basın | dk/döngü |
| Kalıp başına boşluklar | adet |
| Çalışma saatleri | saat/gün |
| OEE | % |
| Çalışma günleri | gün/yıl |
| Yıllık üretim | palet/yıl |
| Odun tüketimi | kg/palet |
| Bağlayıcı tüketimi | kg/palet |
| Elektrik / termal enerji | palet başına |
| Hurda oranı | % |
| Kalıp yatırımı | USD |
| Beklenen kalıp ömrü | döngüler |
Bu, alıcıların bir baskı makinesinin ekonomisini birden fazla kalıpla, birden fazla baskı makinesiyle veya daha yüksek düzeyde otomasyonla karşılaştırmasına olanak tanır.
Yaygın Kalıplama Kusurları
| Kusur | Olası Neden | İlk Kontrol | Düzeltici Eylem |
| Eksik doldurma | Yetersiz şarj veya zayıf dağıtım | Şarj ağırlığı | Yük yerleşimini yeniden dengeleyin |
| Yüzey boşlukları | Nem veya bağlayıcı tutarsızlığı | Nem ve karıştırma | Doğru kurutma ve karıştırma |
| Çarpıklık | Düzensiz ısıtma veya soğutma | Kalıp sıcaklığı haritası | Isıtma ve soğutmayı dengeleyin |
| Zayıf kaburgalar | Kötü malzeme akışı | Kaburga boşluğunun doldurulması | Dağıtımı veya kalıp geometrisini değiştirin |
| Delaminasyon | Eksik tedavi | Döngü ve bağlayıcı | Tedavi koşullarını ayarlayın |
| Aşırı flaş | Aşırı şarj veya kalıp aşınması | Yüzeylerin kapatılması | Şarj veya servis kalıbını azaltın |
Trend verileri mümkün olduğunca kullanılmalıdır. Palet ağırlığındaki kademeli artış, parlama, sıcaklık değişimi veya boyutsal sapma, büyük arızalar meydana gelmeden önce bir proses problemini ortaya çıkarabilir.
Ronsun ile Özel Kalıplanmış Ahşap Palet Geliştirme
En etkili kalıplanmış palet tasarımı, gerçek lojistik uygulamasıyla başlar.
Yeni bir palet projesini tartışırken Ronsun İthalat ve İhracat A.Ş. , yararlı bilgiler şunları içerir:
- gerekli palet uzunluğu, genişliği ve yüksekliği;
- statik ve dinamik yük gereksinimleri;
- forklift ve transpalet girişi;
- zemin, yığın veya raf depolama koşulları;
- yuvalama gereksinimleri;
- ihracat yerleri;
- yıllık satın alma hacmi;
- çevresel veya geri dönüştürülmüş içerik gereklilikleri;
- gerekli test veya uyumluluk belgeleri.
Ronsun, palet özelliklerini, kalıplanmış palet yapılarını, malzeme seçeneklerini, numune gereksinimlerini ve özel proje ihtiyaçlarını değerlendirmek için alıcılarla birlikte çalışabilir.
Özel kalıplanmış ahşap palet tedariki veya teknik değerlendirme için iletişime geçin Ronsun İthalat ve İhracat A.Ş. aracılığıyla ronsun-ecopallet.com Palet çiziminiz, hedef yükünüz, uygulamanız ve beklenen satın alma hacminizle birlikte.
SSS
Kalıplanmış ahşap paletler için genellikle hangi basınç, sıcaklık ve çevrim süresi kullanılır?
Yayınlanmış kalıplanmış ahşap işlemleri geniş aralıkları kapsar, ancak yaklaşık olarak 150–220°C, 2–5 MPa ve döngü başına birkaç dakika ilk geliştirme referansı olarak kullanılabilir. Nihai parametreler belirli hammadde, bağlayıcı, kalınlık ve kalıp için doğrulanmalıdır.
İç içe geçebilen kalıplanmış ahşap palet kalıbı nasıl tasarlanmalıdır?
Kalıpta taslak açısı, konik ayaklar, yerleştirme açıklığı, takviye kaburgaları, çatal giriş geometrisi, malzeme akışı, havalandırma, ısıtma düzgünlüğü ve kalıptan ayrılma dikkate alınmalıdır.
ABD kalıplı palet uygulamaları için hangi yapıştırıcı en iyisidir?
Tek bir en iyi bağlayıcı yoktur. MDI bazlı sistemler, neme dayanıklı güçlü bir bağlanma sağlayabilirken, fenolik sistemler dayanıklı işlenmiş ahşap için iyi bir şekilde oluşturulmuştur. Seçimde performans, süreç koşulları, emisyonlar, maliyet ve mevzuatın uygulanabilirliği dikkate alınmalıdır.
Kalıplanmış palet yük kapasitesini test etmek için hangi standartlar kullanılıyor?
Ortak referanslar şunları içerir: ISO 8611-1:2025, ISO 8611-2:2025 ve ASTM D1185-98a(2025) . Uygun test sırası, amaçlanan kullanım ve depolama ortamına bağlıdır.
Kalıplanmış palet yatırım getirisi nasıl hesaplanır?
Önce yıllık üretimi tahmin edin, ardından ham madde, bağlayıcı, işçilik, enerji, bakım, hurda, ekipman amortismanını ve palet başına kalıp amortismanını hesaplayın. Ortaya çıkan birim maliyeti mevcut palet satın alma ve lojistik maliyetiyle karşılaştırın.
En yaygın kalıplanmış palet kusurları nelerdir?
Tipik sorunlar arasında kavitenin eksik doldurulması, yüzey boşlukları, aşırı flaş, zayıf kaburgalar, katmanlara ayrılma, yapışma ve çarpılma yer alır. Sorun giderme, şarj ağırlığı, nem, bağlayıcı dozajı, kalıp sıcaklığı, basınç geçmişi ve soğutma koşullarıyla başlamalıdır.