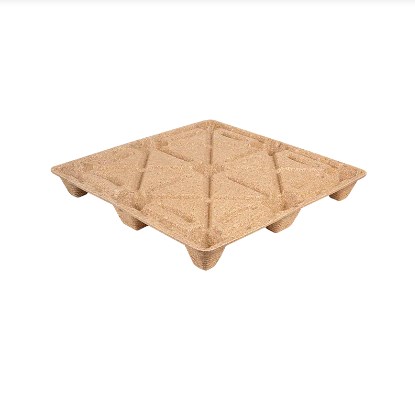
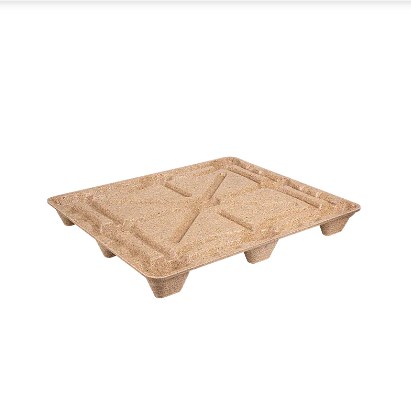
Palet ağırlığının azaltılması malzeme tüketimini azaltabilir, taşımayı kolaylaştırabilir ve her sevkiyatta taşınan ambalaj kütlesi miktarını azaltabilir. Ancak kalıplanmış ahşap paletler için hafiflik, yalnızca daha az elyaf kullanılması meselesi değildir. Malzemeyi yanlış yerden çıkarın; sonuç olarak aşırı güverte sapması, zayıf ayaklar, hasarlı çatal giriş alanları veya azalan istifleme performansı ortaya çıkabilir.
Bu nedenle mühendislik sorunu daha kesindir: Üreticilerin yüksek stresli alanlarda gereken malzeme ve yapısal desteği korurken gereksiz kütleyi ortadan kaldırması gerekir. Kalıp geometrisi, yoğunluk dağılımı, ahşap parçacık hazırlığı, bağlayıcı dozajı, şarj ağırlığı ve sıcak pres parametrelerinin tümü nihai güç-ağırlık dengesine katkıda bulunur.
Temel prensip: Amaç mümkün olan en hafif paleti üretmek değildir. Amaçlanan lojistik uygulamasının performans gereksinimlerini sürekli olarak karşılayan en hafif paleti üretmektir.
Palet Ağırlığı Sadece Malzeme Tasarrufu Hedefi Değil, Mühendislik Hedefidir
Palete eklenen her kilogramın sonuçları vardır. Daha fazla ağırlık normalde daha fazla ağaç lifi ve bağlayıcı, ek malzeme maliyeti ve tedarik zincirinde daha fazla ambalaj kütlesinin taşınması anlamına gelir. Kamyon veya konteyner taşıma kapasitesi sınırlarına yaklaşan gönderiler için palet dara ağırlığı, taşınabilecek satılabilir kargo miktarını da azaltabilir.
Bunun tam tersi ise farklı bir sorun yaratıyor. Agresif bir şekilde hafifletilen bir palet, yük altında aşırı bükülme, ayak çevresinde yerel zayıflık veya tekrarlanan forklift kullanımına karşı yetersiz direnç göstermesine rağmen yine de kabul edilebilir görünebilir.
Bu nedenle kalıplanmış palet geliştirmede giderek daha fazla odaklanılıyor güç/ağırlık verimliliği tek başına ağırlık yerine. Üreticiler uygulama için gereken yapısal performansı belirler ve ardından malzeme kullanımını optimize etmek için geriye doğru çalışır.
Çok Ağır Daha yüksek malzeme tüketimi Daha yüksek taşıma kütlesi Potansiyel olarak gereksiz yoğunluk
OPTİMİZE ET
Çok Hafif Daha yüksek sapma riski Zayıf yerel yapılar Azaltılmış kullanım dayanıklılığı
Doğru tasarım aynı zamanda paletin nasıl destekleneceğine de bağlıdır. Tamamen zemin üzerinde duran bir palet, depo raf kirişleri üzerinde desteklenen veya forkliftlerle tekrar tekrar taşınan bir palete göre farklı gerilimlere maruz kalır. Bu nedenle ağırlık azaltma her zaman tanımlanmış yükleme ve taşıma koşullarına göre değerlendirilmelidir.
Kalıp Geometrisi Malzemenin Gerçekte Nerede Gerekli Olduğunu Belirler
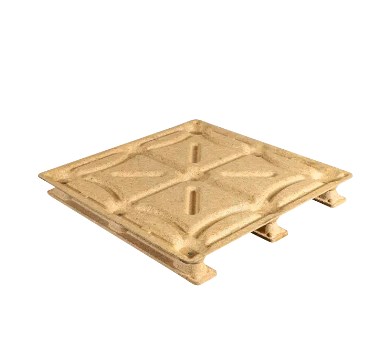
Kalıplanmış ahşap palet imalatının önemli özelliklerinden biri paletin üç boyutlu bütünleşik bir yapı olarak oluşturulabilmesidir. Mühendisler yalnızca tek biçimli tahtalara ve bloklara güvenmek yerine doğrudan kalıp içinde kirişler, ayaklar, kavisli geçişler ve güçlendirilmiş çatal giriş bölgeleri oluşturabilirler.
Bu, yapısal talebin yüksek olduğu yerlere daha fazla malzemenin yerleştirilmesini ve gerilimlerin daha düşük olduğu yerlerde gereksiz malzemelerin azaltılmasını mümkün kılar.
| Palet Alanı | Birincil Mekanik Talep | Tipik Kilo Kontrol Stratejisi |
| Güverte merkezi | Bükme ve dağıtılmış kargo yükü | Kalınlığı eşit şekilde artırmadan sertliği artırmak için nervürler veya konturlar kullanın |
| Ayaklar | Sıkıştırma, istifleme ve yerel etki | Yeterli yerel malzeme ve yoğunluğu koruyun |
| Çatal giriş alanları | Tekrarlanan kullanım ve etki | Temas bölgeleri etrafındaki geometriyi güçlendirin |
| Köşeler | Etki ve yerel stresle başa çıkma | Kontrollü kalınlığı ve yumuşak geçişleri koruyun |
| Düşük gerilimli yüzeyler | Sınırlı yapısal talep | Testin güvenli olduğunu doğruladığı durumlarda gereksiz birimi kaldırın |
Kaburgalar, Tam Kat Kalınlığı Eklemeden Sertlik Ekleyebilir
Tüm palet tablasının kalınlığını artırmak, malzeme eklemenin basit bir yoludur, ancak sertliği artırmanın nadiren en etkili yoludur. Düzgün konumlandırılmış nervürler yapının kesit derinliğini artırabilir ve önemli yük yolları boyunca malzemeyi yoğunlaştırırken bükülmeye karşı direnci geliştirebilir.
Aynı prensip kalıplanmış endüstriyel bileşenlerde yaygın olarak kullanılmaktadır: Geometri yapısal işin bir kısmını yapar, böylece malzemenin tamamını yalnızca kütle yoluyla yapması gerekmez.
Ayaklar ve Geçiş Bölgeleri Rastgele Aydınlatılamaz
Palet ayakları konsantre yükleri taşır ve bu yükleri tablaya aktarır. Ayakları, kaburgaları ve ana güverteyi birbirine bağlayan alanlar bu nedenle yüksek yerel gerilimlere maruz kalabilir.
Hafifleştirme, ani kalınlık değişiklikleri veya bu geçişlerin etrafında yetersiz malzeme yaratıyorsa, ortalama yoğunluk kabul edilebilir kalsa bile palet zayıf bölgeler geliştirebilir. Yuvarlatılmış geçişler, yeterli yarıçap ve kontrollü yerel takviye, stresin daha etkili bir şekilde dağıtılmasına yardımcı olabilir.
Tasarım dersi: Düşük gerilimli bir güverte alanından 500 gramın çıkarılmasının performans üzerinde çok az etkisi olabilir. Kritik bir ayak veya kaburga geçişinden aynı miktarın çıkarılmasının çok daha büyük yapısal sonuçları olabilir.
Yoğunluk Kontrolü Palet Geometrisi Kadar Önemlidir
Palet ağırlığı, kalıplanmış hacim ve malzeme yoğunluğuyla yakından ilişkilidir. İki palet aynı kalıptan gelse bile, yükleme ağırlığındaki, nemdeki, parçacık paketlemedeki veya presleme davranışındaki değişiklikler farklı nihai ağırlıklar üretebilir.
Daha yüksek yoğunluk genellikle parçacık temasını iyileştirir ve yapısal sertliği artırabilir, ancak yoğunluğun maksimuma çıkarılması otomatik olarak arzu edilmez. Aşırı yoğunluk, ham madde tüketimini ve palet kütlesini artırır ve gerekli performansa ulaşıldığında çok az ek değer sağlayabilir.
Aralığın diğer ucunda, yetersiz yoğunluk, aşırı gözenekliliğe, zayıf yerel bağlanmaya, daha yüksek sapmaya ve darbeye karşı direncin azalmasına neden olabilir.
Ağırlık Optimizasyon Prensibi Paletin gerekli yapısal performansını sürekli olarak karşılayan en düşük kararlı yoğunluğu hedefleyin.
Ortalama Yoğunluk Hikayenin Tamamını Anlatmıyor
İki palet tam olarak aynı nihai ağırlığa sahip olabilir ancak malzemeleri farklı şekilde dağıtıldığından farklı performans gösterebilir.
Eşit kütleli iki palet düşünün. İlkinde yeterli malzeme ayakların, kaburgaların ve diğer yük taşıyan yapıların etrafında yoğunlaşır. İkincisinde, ayaklar nispeten az dolu iken fazla malzeme düşük gerilimli bölgelerde kalır. Teraziler aynı rakamı gösterir ancak yapısal verimlilikleri farklıdır.
Bu nedenle üreticilerin her ikisini de kontrol etmesi gerekiyor. genel yoğunluk ve yerel yoğunluk dağılımı . Tutarlı kalıp yükleme, parçacık akışı ve presleme bu dengeyi sağlamak için çok önemlidir.
Parçacık Boyutu Malzemenin Ne Kadar Verimli Kullanılabileceğini Etkiler
Kalıplanmış paletler için kullanılan geri dönüştürülmüş ahşap artıkları farklı boyut ve şekillerde parçacıklar içerebilir. Bu dağılım, malzemenin kalıbı ne kadar kolay doldurduğunu, parçacıkların ne kadar yoğun bir şekilde bir araya toplandığını ve stabil bir yapı oluşturmak için ne kadar bağlayıcının gerekli olduğunu etkiler.
Büyük Boyutlu Parçacıklar İnce Kesitlerin Doldurulmasını Zorlaştırabilir
Büyük parçacıklar dar nervürlere, köşelere veya derin kalıplanmış parçalara kolaylıkla dağılmayabilir. Yetersiz doldurma, boşluklar veya düşük yoğunluklu alanlar oluşturabilir; bu da üreticilerin genel şarj ağırlığını artırarak bu durumu telafi etmelerine yol açar. Bu, gerçek sorunu çözmeden kütleyi artırır.
Aşırı Cezalar Bağlayıcı Talebini Artırabilir
Çok ince parçacıklar kütlelerine göre yüksek bir yüzey alanına sahiptir. İnce tanelerin oranı önemli ölçüde arttığında yapıştırıcı talebi ve işleme davranışı değişebilir. Bu nedenle, tek parçacık dağılımı için tasarlanmış bir formülasyon, besleme stokunun çok daha ince malzemeye doğru kayması durumunda daha az verimli hale gelebilir.
| Hammadde Durumu | Olası Üretim Etkisi | Olası Ağırlık Sonucu |
| Çok fazla büyük boyutlu parçacık | Ayrıntılı alanların yetersiz doldurulması | Tazminat için ekstra ücret kullanılabilir |
| Aşırı para cezaları | Daha yüksek yüzey alanı ve farklı bağlayıcı talebi | Reçine veya yoğunlukta potansiyel artış |
| Son derece değişken parçacık karışımı | Gruplar arasında yığın yoğunluğunun değiştirilmesi | Bitmiş palet ağırlığı daha az stabil hale gelir |
| Kontrollü parçacık dağılımı | Daha öngörülebilir doldurma ve sıkıştırma | Daha istikrarlı şarj ve bitmiş ağırlık |
Bu nedenle amaç, her kalıplanmış palet için tek bir evrensel parçacık boyutu belirlemek değildir. Üreticiler, belirli kalıp geometrisi, bağlayıcı sistem, pres koşulları ve gerekli palet performansıyla çalışan bir parçacık boyutu dağılımı oluşturur.
Bağlayıcı Optimizasyonu Kütleyi Azaltabilir, Ancak Çok Azı Yanlış Tasarruf Yaratır
Yapıştırıcı ayrıca toplam palet kütlesine ve maliyetine de katkıda bulunur. Bağlayıcı dozajının azaltılması kolay bir hafifletme stratejisi gibi görünebilir, ancak bağlayıcı içeriği ile performans arasındaki ilişki doğrusal değildir.
Bağlayıcı seviyeleri onaylanmış işleme aralığının altına düşerse üreticiler dahili yapışmanın azaldığını, neme karşı daha fazla hassasiyetin olduğunu, daha zayıf darbe performansı veya artan hurda oranlarıyla karşılaşabilirler. Daha fazla paletin denetimde başarısız olması veya hizmette kötü performans göstermesi durumunda, küçük miktardaki malzeme tasarrufu hızla ortadan kaybolabilir.
Daha İyi Dağıtım Daha Fazla Yapıştırıcıdan Daha Değerli Olabilir
Yaygın bir süreç sorunu, eşit olmayan bağlayıcı madde dağıtımıdır. Elyaf karışımının bazı bölgeleri reçine açısından zengin hale gelebilirken, diğer bölgeleri yetersiz yapıştırıcı alabilir. Toplam bağlayıcı dozajının arttırılması sorunu kısmen gizleyebilir ancak altta yatan tekdüzelik eksikliğini çözmez.
Daha tutarlı elyaf nemi, kontrollü parçacık dağılımı, kararlı yapışkan viskozitesi ve etkili karıştırma, üreticilerin güvenlik marjı olarak aşırı reçine kullanmadan güvenilir yapıştırma elde etmelerine olanak tanır.
Malzeme verimliliği yalnızca spesifikasyonların azaltılmasıyla sağlanmaz. Proses tutarlılığının iyileştirilmesi, üretim varyasyonunu telafi etmek için önceden eklenen fazla elyaf ve bağlayıcıya olan ihtiyacı azaltabilir.
Şarj Ağırlığı Kontrolü Hem Aşırı Ağırlığı hem de Zayıf Paletleri Önler
Sıcak preslemeden önce, hazırlanan elyaf ve bağlayıcının ölçülmüş bir miktarı kalıba eklenir. Buna genellikle ücret denir. Bu yüklemenin tutarlılığı bitmiş palet ağırlığı üzerinde doğrudan etkiye sahiptir.
Aşırı yükleme, paletin fazla ağırlaşmasına neden olabilir, malzeme tüketimini artırabilir ve kalıp ayırma alanları çevresinde parlamaya katkıda bulunabilir. Yetersiz şarj, eksik dolgu, ince kenarlar, zayıf ayaklar veya düşük yoğunluklu bölgeler oluşturabilir.
Hammadde Hazırlama → Bağlayıcı Karıştırma → Ölçülen Yük → Sıcak Presleme → Bitmiş Palet Ağırlığı
Ağırlığa dayalı dozaj özellikle geri dönüştürülmüş elyaf söz konusu olduğunda kullanışlıdır çünkü kütle yoğunluğu malzeme partileri arasında değişebilmektedir. Dün belirli bir kütleyi içeren hazne hacmi, parçacık boyutu, nem veya sıkıştırma değişirse bugün farklı bir kütle içerebilir.
Bitmiş Palet Ağırlığı Aynı zamanda Bir Üretim Sinyalidir
Üreticiler bitmiş ağırlığı ürün spesifikasyonundan daha fazlası olarak kullanabilirler. Erken süreç kontrol göstergesi olarak işlev görebilir.
Aynı kalıptan alınan paletler giderek ağırlaşırsa bunun nedeni, yükleme ağırlığının artması, nemin değişmesi, farklı ham madde yığın yoğunluğu veya daha yüksek bağlayıcı ilavesi olabilir. Ağırlık değişkenliği aniden artarsa, bu durum yukarı yöndeki malzeme hazırlığının daha az stabil hale geldiğini gösterebilir.
| Ağırlık Trendi | Araştırılacak Olası Alan |
| Ortalama ağırlık giderek artıyor | Şarj ayarları, nem, bağlayıcı dozajı veya hammadde yoğunluğu |
| Ortalama ağırlık giderek azalıyor | Eksik şarj, malzeme akışı değişiklikleri veya dozaj kalibrasyonu |
| Ağırlık değişimi artıyor | Hammadde tutarlılığı, nem değişimi veya dozaj kararsızlığı |
| Doğru ağırlık ancak daha zayıf test sonuçları | Toplam kütle yerine yoğunluk dağılımı, yapıştırma veya presleme koşulları |
Sıcak Presleme Daha Az Malzemenin Hala Güvenilir Bir Şekilde Performans Gösterip Gösteremeyeceğini Belirler
Hafif tasarım istikrarlı bir kalıplama işlemine bağlıdır. Dikkatlice hazırlanmış malzemeye sahip iyi tasarlanmış bir palet bile, basınç, sıcaklık veya kürleme süresinin doğrulanmış üretim penceresinin ötesinde değişmesi durumunda performansını kaybedebilir.
Basınç
Konsolidasyonu, parçacık temasını ve nihai yapısal yoğunluğu kontrol eder. Yetersiz basınç, zayıf konsolidasyona sahip bölgeler bırakabilir.
Sıcaklık
Kalıplama döngüsü sırasında bağlayıcı kürleşmesini, ağaç lifi davranışını ve nem hareketini etkiler.
Bekleme Süresi
Konsolidasyon ve yapışkan kürlenmesi için zaman sağlar. Yetersiz süre, iç bağlanmanın eksik kalmasına neden olabilir.
Nem
Presleme sırasında ısı transferi, elyaf plastikleşmesi ve buhar oluşumu ile etkileşime girer.
Bu ilişki, malzeme azaltımının neden genellikle süreç stabilizasyonunu takip etmek yerine onu takip etmesi gerektiğini açıklamaktadır. Bir üretici nem, sıcaklık ve dozaj kontrol altına alınmadan önce yükleme ağırlığını azaltırsa, doğal üretim değişimi bazı paletleri gereken performans eşiğinin altına itebilir.
Daha güvenilir bir yaklaşım, istikrarlı bir temel oluşturmak, kontrollü adımlarla ağırlığı azaltmak, ortaya çıkan paleti test etmek ve malzeme azaltımının daha fazla sertlik, dayanıklılık veya taşıma performansından ödün vermeye başladığı noktayı belirlemektir.
Üreticiler Daha Hafif Bir Paletin Hala Yeterince Güçlü Olduğunu Nasıl Doğruluyor?
Daha hafif bir tasarım, yalnızca görünüm veya hesaplanan ağırlık tasarrufu açısından onaylanmamalıdır. Performans, amaçlanan uygulamayı temsil eden yükleme koşulları altında bitmiş palet üzerinde doğrulanmalıdır.
ISO 8611-1:2025, yeni düz paletlerin değerlendirilmesine yönelik test yöntemleri sağlar ve bu yöntemleri nominal yük testi, maksimum çalışma yükü testi ve dayanıklılık karşılaştırması etrafında gruplandırır. ISO 8611-2:2025, nominal yüklerin belirlenmesi ve farklı kullanım ortamları için testlerin seçilmesine ilişkin performans gereksinimlerini ele alır.
Standartlar aynı zamanda önemli bir mühendislik ilkesini de desteklemektedir: Laboratuvar yük testi, belirli bir palet tasarımının gerçek çalışma ortamında doğrulanmasının değerini ortadan kaldırmaz.
Boyutlar Genel boyutu, ayak geometrisini, çatal açıklıklarını ve kritik kalıplanmış özellikleri doğrulayın.
Bitmiş Ağırlık Üretimin tanımlanan üretim aralığında kaldığını doğrulayın.
Bükülme ve Sapma Paletin ilgili destek ve taşıma yükü koşulları altında nasıl davrandığını değerlendirin.
Sıkıştırma Döşemeler, ayaklar ve istifleme yapıları aracılığıyla yük aktarımını kontrol edin.
Dinamik Kullanım Tekrarlanan forklift girişini, hareketini ve pratik kullanım streslerini değerlendirin.
Dayanıklılık Tekrarlanan taşıma işlemlerinin zaman içinde palet performansını değiştirip değiştirmediğini belirleyin.
Her Ağırlık Azaltma Değişikliğinin Yeniden Kontrol Edilmesi Gereken Bir Performans Değişkeni Vardır
| Optimizasyon Değişikliği | Neler Yeniden Doğrulanmalıdır? |
| Güverte kalınlığını azaltın | Bükülme sertliği ve sapma |
| Toplam şarj ağırlığını azaltın | Genel yük performansı ve kalıp doldurma |
| Kaburga geometrisini değiştirin | Yerel gerilimler ve güverte sertliği |
| Bağlayıcı dozajını azaltın | Dahili yapışma ve nem performansı |
| Ortalama yoğunluğu azaltın | Darbe, sıkıştırma ve kullanım dayanıklılığı |
| Parçacık dağılımını değiştir | Doldurma tutarlılığı, gücü ve üretim çeşitliliği |
Palet yük değerlerinin bağlam olmadan yorumlanmaması gerektiğinin nedeni de budur. Statik yükleme, dinamik taşıma ve desteklenen veya raflı koşullar, aynı paletten çok farklı talepler getirebilir.
Daha Düşük Palet Ağırlığı, Hammaddelerin Ötesinde Maliyetleri Düşürebilir
Gerekli güç korunduktan sonra palet ağırlığının düşürülmesi, ahşap lifinden tasarruf etmenin ötesinde faydalar sağlayabilir.
Ağırlık Sınırlı Gönderilerde Daha Fazla Yük Mevcut Olabilir
1.000 palet kullanan örnek bir gönderiyi düşünün. Mühendislik optimizasyonu, gerekli performansı değiştirmeden her paleti 2 kg azaltırsa, sevkiyat 2.000 kg daha az palet dara kütlesi taşır.
Bu otomatik olarak navlun tasarrufu sağlamaz. Kamyon veya konteynırın hacim sınırına taşıma kapasitesi sınırından çok önce ulaşması durumunda fayda sınırlı olabilir. Ancak ağırlığın kısıtlı olduğu gönderilerde, daha düşük palet dara ağırlığı, ticari kargo için daha fazla kapasite bırakabilir.
Daha Düşük Kütle Boş Palet Taşımayı Kolaylaştırabilir
Ağırlık ayrıca paletin kargo taşımasından önceki ve sonraki hareketleri de etkiler. Büyük lojistik operasyonlarında üretim hatları, depolar ve hazırlama alanları arasında binlerce boş palet elleçlenebilir. Gereksiz kütlenin azaltılması, büyük palet hacimlerinde tekrarlandığında malzeme taşıma verimliliğini artırabilir.
Malzeme Verimliliği Kaynak Açısından Daha Verimli Bir Ürünü Destekler
Aynı gerekli lojistik işlevi için daha az elyaf ve bağlayıcı kullanılması da malzeme verimliliğini artırabilir. Ancak bu avantaj yalnızca daha hafif paletin amaçlanan performansını koruması ve hasarı artırmaması veya zamanından önce değiştirme yapmaması durumunda geçerlidir.
Açıklayıcı Ağırlık Tasarrufu Hesaplaması
2 kg Palet başına ağırlık azaltımı
1.000 Paletler sevk edildi
2.000 kg Daha az ambalaj kütlesi taşındı
Bu örnek yalnızca palet dara ağırlığının etkisini göstermektedir. Gerçek navlun tasarrufları, taşıma kapasitesi sınırlarına, sevkiyat hacmine, palet boyutlarına ve taşıma konfigürasyonuna bağlıdır.
Amaç En Hafif Palet Değil, En Verimli Palettir
Kalıplanmış ahşap palet imalatında ağırlık optimizasyonu, sonuçta yapısal verimlilik açısından bir egzersizdir. Üreticiler, ürünün tamamında yalnızca elyafı kaldırarak veya bağlayıcı dozajını düşürerek güvenilir bir hafifleştirme elde edemezler.
Bunun yerine başarılı tasarımlar koordine edilir. kalıp geometrisi, kaburga yerleşimi, yerel yoğunluk, parçacık dağılımı, yapışkan kontrolü, şarj ağırlığı ve sıcak pres koşulları . Malzeme, kritik yük taşıyan bölgeler etrafında korunur ve yalnızca mühendislik analizleri ve testlerinin gereksiz olduğunu gösterdiği durumlarda azaltılır.
Sonuç yalnızca palet ağırlığına göre değerlendirilmemelidir. Gerçekten verimli bir palet, lojistik sistemin gerektirdiği boyutsal stabiliteyi, yük performansını ve taşıma dayanıklılığını sağlamaya devam ederken minimum pratik miktarda malzeme kullanır.
Kalıplanmış Ahşap Palet Ağırlığını ve Yük Gereksinimlerini Değerlendiriyor musunuz?
Ronsun Import & Export Co., Ltd. endüstriyel lojistik, depolama ve uluslararası nakliye için kalıplanmış ahşap palet çözümleri sunmaktadır. Palet özellikleri boyutlara, kargo ağırlığına, elleçleme yöntemlerine, depolama koşullarına ve uygulama gereksinimlerine göre değerlendirilebilir.
Sıkça Sorulan Sorular
Daha hafif kalıplanmış bir ahşap palet otomatik olarak daha düşük mukavemete sahip midir?
Hayır. Palet performansı yapısal geometriye, yerel yoğunluğa, elyaf dağılımına, bağlayıcı performansına ve üretim koşullarına bağlıdır. Verimli kaburgalara ve uygun şekilde güçlendirilmiş yük taşıma alanlarına sahip daha hafif bir palet, malzemeyi daha az verimli kullanan daha ağır bir tasarımdan farklı performans gösterebilir.
Kalıplanmış ahşap paletin ağırlığını ne belirler?
Önemli faktörler arasında palet boyutları ve geometrisi, kalıplanmış yoğunluk, elyaf yükü ağırlığı, nem içeriği, bağlayıcı dozajı ve kalıp boyunca malzeme dağılımı yer alır.
Üreticiler paleti daha hafif hale getirmek için ahşap lifi miktarını azaltabilir mi?
Yeniden tasarlama ve test etmeden elyafın azaltılması, eksik dolgu, düşük yoğunluklu alanlar, aşırı sapma veya zayıf ayaklar ve kaburgalar oluşturabilir. Ağırlığın azaltılması kontrollü adımlarla gerçekleştirilmeli ve ardından boyut ve performans doğrulaması yapılmalıdır.
Kaburgalar kalıplanmış palet ağırlığının azaltılmasına nasıl yardımcı olur?
Çubuklar seçilen alanlarda yapısal derinliği ve sertliği artırarak üreticilerin tüm palet tablasını eşit şekilde kalınlaştırmadan önemli yük yollarını güçlendirmesine olanak tanır.
Aynı ağırlığa sahip iki kalıplanmış ahşap palet neden farklı kuvvete sahip olabilir?
Toplam kütle malzemenin nerede bulunduğunu göstermez. Yerel yoğunluk, nervür geometrisi, bağlayıcı madde dağılımı, parçacık paketleme ve pres koşullarındaki farklılıklar, aynı nihai ağırlıkta önemli ölçüde farklı yapısal performans üretebilir.
Alıcılar palet ağırlığını ve yük kapasitesini nasıl karşılaştırmalı?
Alıcılar, yalnızca palet kütlesini tek bir başlık yük rakamıyla karşılaştırmak yerine, belirtilen yük durumunu, palet destek yöntemini, sapmayı, taşıma ortamını ve dayanıklılığı dikkate almalıdır. Statik, dinamik ve raf koşulları palet üzerinde çok farklı talepler doğurabilir.